 Søg efter produkter
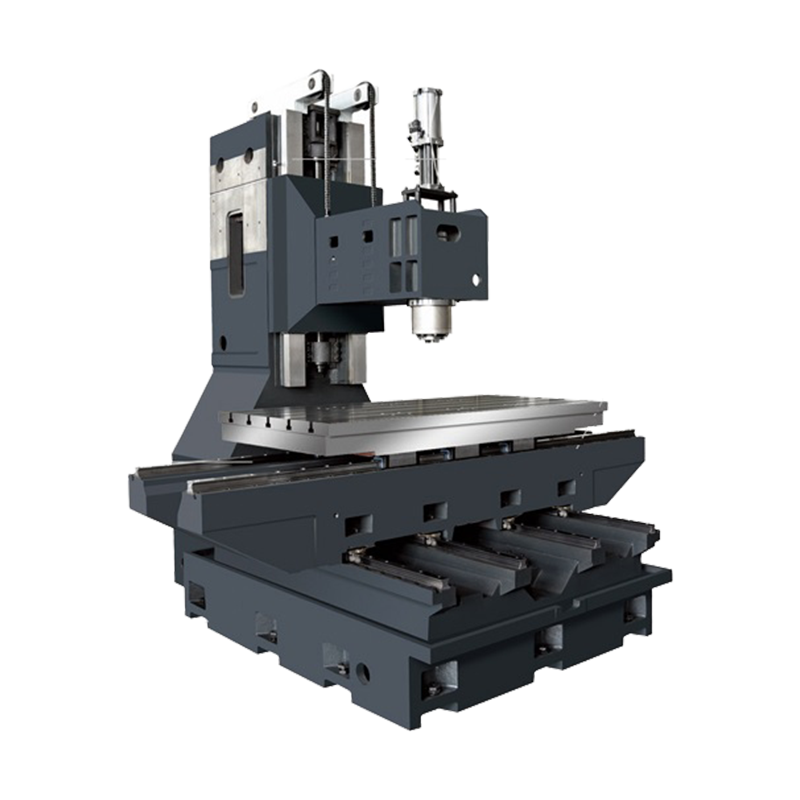
ZN-V850 Lodret bearbejdningscenter
Cat:Lodret bearbejdningscenter
Denne serie af bearbejdningscenter er fastgjort i en enkelt søjle i A-form, mobil struktur af arbejdsbord, høj stivhed af grundlæggende dele, letvæ...
Se detaljer
Hvorvidt et vertikalt bearbejdningscenter bliver et pålideligt profitcenter eller blot en dyr spindelholder afhænger af, hvor den sættes i arbejde. Selve maskinen er neutral; applikationen giver det formål. CNC vertikale bearbejdningscentre er nu almindelige i støbeforme, biler, rumfart, ny energi og præcisionsteknik - men hvert af disse felter skubber spindlen, værktøjsveksleren og arbejdsbordet i en anden retning.
Mange købere sammenligner først rejse, spindelhastighed og pris og bestemmer efterfølgende arbejdsbyrden. For et vertikalt bearbejdningscenter producerer den ordre normalt enten en overspecificeret maskine eller en, der aldrig helt passer til dens hovedopgave. Den bedre rækkefølge er at definere emnefamilien, studere de dominerende skæreforhold og derfra vælge spindelområde, dæmpningskrav, bordstørrelse, spånhåndtering og magasinkapacitet.
Det lodrette spindellayout fungerer godt til mellemstore prismatiske dele med flere funktioner: fræsede flader, borede mønstre, tapede huller og formede konturer. Fordi tyngdekraften trækker spånen væk fra værktøjet, er afskærmning og spåntransport enklere end på en vandret spindel. Det egentlige spørgsmål er, om maskinspecifikationen matcher værkstedets produktionsrytme. Batchmønstre, værktøjsudvalg pr. ordre og materialetypen påvirker alle denne beslutning mere end et enkelt præstationstal på en brochure.
Efter at have arbejdet med hundredvis af bearbejdningsværksteder, opvejer én forskel alle brochurespecifikationer: købere, der starter med en deltegning, forbliver rolige; købere, der starter med en spindelkurve, ender med at rationalisere et kompromis.
Form- og matricearbejde er fortsat et af de stærkeste anvendelsesområder for vertikale bearbejdningscentre. Sprøjtestøbeforme, støbeforme, stanseværktøjer og elektroder deler en geometri, der favoriserer en lodret spindel: dybe ribber, skarpe hjørner og konturerede overflader, der kræver jævn interpolation og høj repeterbarhed. I dette miljø kører maskinen sjældent med maksimal metalfjernelse; arbejdsbyrden handler om at holde nøjagtigheden gennem lange, semi-uovervågede cyklusser og gentagne overfladiske gennemløb.
Mange støbeforme arbejder med efterbehandlingstolerancer omkring ±0,005–0,01 mm og forventer, at afvigelsen forbliver stabil, når maskinen varmes op. Derfor er støbestivhed, højpræcisionskugleskruer og termisk adfærd bedre forudsigere for ydeevne end maksimal spindelhastighed. Når maskinen mangler disse egenskaber, optræder symptomerne som skyggelinjer, bølgethed og inkonsekvent kantdefinition i hærdet værktøjsstål.
Typiske formapplikationer på en VMC inkluderer:
 ZN-L1165 Lodret bearbejdningscenter for fleksibel autobearbejdning Dette vertikale bearbejdningscenter passer til prototyper og små til mellemstore dele som bremsekalibre og styrearme. Dens stive struktur og hurtige spindel understøtter blandet skæring, boring og anboring, der er almindeligt i bilproduktion. Se produkt →
| Ansøgning | Typisk materiale | Nøglemaskinefokus |
|---|---|---|
| Plastform hulrum | P20, S136, NAK80 | Glat kontur, termisk stabilitet |
| Trykstøbningsmatrice | H13 typer | Stivhed, vibrationsdæmpning |
| Stemplingsværktøj | Hærdet værktøjsstål | Slidstyrke, gentagelig positionering |
| Elektrode | Grafit, kobber | Støvbeskyttelse, ren spindel |
Bilproduktion er ofte forbundet med dedikerede overførselslinjer; i praksis sker en stor del af bearbejdningen fleksibelt. Et vertikalt bearbejdningscenter er et standardsvar for prototyper, prøvepartier og små til mellemstore seriedele, der ikke retfærdiggør en dedikeret linje. Bremsekaliber, styreknogler, styrearme, ventilhuse, transmissionshuse og elektriske motorhuse er typiske emner.
Den dominerende skæretilstand i bilindustrien er blandet: intermitterende snit i støbejern eller aluminium plus hyppig boring, bankning og slidsning. Denne kombination lægger pres på spindelacceleration, stiv anboringsnøjagtighed og spånskylning. Cyklustiden er den vigtigste økonomiske drivkraft, så acceleration og værktøjsskiftehastighed betyder mere end absolut spindelkraft.
På elbilsiden bearbejder den samme lodrette platform motorendedæksler, inverterhuse, samleskinner og vandkøleplader. Disse dele skifter mellem korte aluminiumsblokke og lange, lave plader i én opsætning, så et stift arbejdsbord med fleksibel fastspænding bliver essentielt.
Luftfart er ofte forbundet med store fem-aksede portalmaskiner, men en stor del af flyproduktionen involverer detaljedele: beslag, fittings, gulvplader, afstandsblokke og strukturelle elementer, der passer komfortabelt på et lodret bearbejdningscenterbord. Batchstørrelser er moderate, materialeomkostninger er høje, og dimensionssporbarhed er afgørende - så bearbejdningspålidelighed har en tendens til at opveje ren hastighed.
Tyndvæggede geometrier er den mest karakteristiske udfordring. Arbejdsemnet afbøjes under skæretryk, hvilket skaber tykkelsesvariation og skravering. En VMC hjælper, når den kan acceptere vakuumarmaturer og hjælpestøtte nedefra, og når spindlen tilbyder stabilt drejningsmoment ved lav hastighed til at afslutte gennemløb. Aluminiumslegeringer producerer også lange, snorlige spåner, der skal brydes og evakueres, ellers falder både overfladekvalitet og værktøjslevetid.
Den nye energisektor har udvidet applikationskortet for vertikale bearbejdningscentre betydeligt. Batteribakker, modul-endeplader, samleskinner, væskekøleplader, ladeposter og controllerhuse tilhører en familie af store, flade aluminiumsdele, som en lodret platform kan behandle effektivt.
Aluminiumslegering og kobber dominerer denne materialestrøm. Begge er blødere end stål, men klistrede, så spånkontrol og overfladerenhed bliver kritisk. I batterirelaterede dele er metalaffald en alvorlig kvalitetsrisiko. Maskinen har brug for et stærkt kølevæskeflow, veldesignede spånskruer og nem adgang til arbejdszonen for rengøring.
Arbejdsbordets størrelse og bæreevne bliver afgørende, når delene er lange og tynde. Et bord i intervallet 1.200–1.500 mm gør det muligt at fastspænde to eller tre komponenter i en enkelt opsætning, hvilket forkorter tomgangstiden og holder kvaliteten ensartet fra det ene emne til det næste.
 ZN-L1580 Lodret bearbejdningscenter til bearbejdning af skørt materiale Med et længere arbejdsbord og stiv konstruktion er dette center velegnet til bearbejdning af safir, keramik og kompositter. Den bevarer stabiliteten ved lavere hastigheder for at kontrollere overfladiske snit og undgå kantafslag. Se produkt →
Ud over hovedområderne bruger producenter i stigende grad vertikale bearbejdningscentre til mindre oplagte applikationer. Safir, keramik, kulfiberkompositter og andre sprøde materialer er bearbejdet på en lodret platform med diamantbelagt værktøj og forseglede spindler, der beskytter lejerne mod slibende støv. Maskinen skal forblive stiv ved lavere omdrejninger pr. minut, fordi skøre materialer har brug for lave skæredybder og kontrolleret fremføring for at undgå kantafhugning.
Generel præcisionsteknik er fortsat det bredeste anvendelsesområde: pumper, ventiler, gearkasser, flanger, jigs, armaturer og engangsudskiftningsdele. For en jobbutik kan én VMC betjene fem forskellige brancher på en enkelt uge. Denne fleksibilitet afhænger af tre funktioner: en automatisk værktøjsskifter med tilstrækkelig kapacitet, et arbejdsholdesystem, der kan omkonfigureres hurtigt, og en kontrol, der gør sonderings- og værktøjsindstillingsrutiner ligetil.
Når ansøgningsfeltet er klart, bliver udvælgelsesprocessen enklere. Tabellen nedenfor opsummerer de typiske maskinprioriteter, som forskellige industrier placerer på den samme vertikale platform.
| Ansøgning field | Spindelhastighedsområde | Maskinens nøgleprioritet |
|---|---|---|
| Forme og dø | 8.000–12.000 o/min | Konturnøjagtighed, stivhed, termisk stabilitet |
| Autodele | 12.000–15.000 o/min | Hurtig ATC, hurtig acceleration, stiv bankning |
| Luftfartsdetaljer | 10.000-15.000 o/min | Fem-akset option, kølevæskestyring |
| Ny energi | 10.000-15.000 o/min | Spånevakuering, stor bordkapacitet |
| Jobbutikker / generelt | 10.000-12.000 o/min | Fleksibilitet, hurtig opsætning, pålidelig ATC |
Der er også et strukturelt valg mellem lodret og vandret bearbejdning. For prismatiske dele, der skal arbejde på flere flader, præsenterer en vandret maskine et frisk ansigt med hvert indeks, hvorfor volumenproducenter ofte foretrækker det. Til enkelt-ansigtsarbejde, dybe lommer og hyppige skift er tilgængeligheden og det kompakte fodaftryk af en vertikal maskine normalt den bedste afvejning. Den horisontal vs. vertikal sammenligning af bearbejdningscenter forklarer forskellen i daglige driftsforhold.
Anvendelsesområderne for et vertikalt CNC-bearbejdningscenter er ikke en markedsføringsliste; de er en tjekliste over forventninger. Maskinen skal absorbere skærekræfterne, holde tolerancen, evakuere spånerne og matche den batchstørrelse, dit værksted faktisk står over for. Ved at starte med applikationen lader du maskindesignet arbejde for dig. Når VMC'en vælges på denne måde, bliver den et af de mest alsidige, pålidelige udstyr i fabrikken.

Denne serie af bearbejdningscenter er fastgjort i en enkelt søjle i A-form, mobil struktur af arbejdsbord, høj stivhed af grundlæggende dele, letvæ...
Se detaljer
Sengen har et om T-strukturlayout, bordet bevæger sig rundt (X-aksen), hovedstammen bevæger sig op og ned (Y-akse), og søjlen bevæger sig frem og t...
Se detaljer
Sengen har et om T-strukturlayout, bordet bevæger sig rundt (X-aksen), hovedstammen bevæger sig op og ned (Y-akse), og søjlen bevæger sig frem og t...
Se detaljer
Bore- og anboringscenter ZN-T8 har nem betjening, høj pålidelighed, ultrahøj omkostningsydelse, hovedsagelig brugt i almindelig industri, hardware,...
Se detaljer
Maskinen anvender strukturformen af fast portalramme og bevægeligt bord på sengen. Beam søjle integreret design, har karakteristika af høj stivhe...
Se detaljer
Værktøjsmaskinen er hovedsagelig velegnet til præcisionslibning af forskellige metalmaterialer, såsom plan, trin og specifik form, og er meget udbr...
Se detaljer
Hovedsagelig behandle de interne profiler af jernbanetransitlokomotiver; Smalle og lange dele af biler; TV-rammer, køleskabsrammer, kommunikationsu...
Se detaljer
Maskinen anvender strukturformen af fast portalramme og bevægeligt bord på sengen. Beam søjle integreret design, har karakteristika af høj stivhe...
Se detaljer
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
